


2024/05/15
「物流改善」 ④ 仕事の流れを知ること
【目次】
1、「やり繰り」からの脱却
2、当たり前にやるべきこと
3、「出荷口」の基準と位置づけ「計画を仕組む入り口」
4、まずは安全面から考える
5、荷揃え「流れを遡ること」
6、流れを理解すれば応用が効く
【要点】
・ やり繰り=現場の経験と勘に頼った判断=「人に仕事が付いた状態」
・ 自律的な動き=ある決まったルールの中で現場が判断して動く(管理畑の指示待ちの必
要がなく、誰が見ても何が起こっているかが判る)=「仕事に人が着いた状態」
・ サイクルを回すにはボトムアップを望んではダメ
・ 「出荷口」とは「計画を仕組む入り口」
・ まずは安全面から考えること、基準の意味を考えよう
・ 探す・迷う・悩む・間違えるといった「ムダ」を仕組み的に量産するのはNG
・ 流れを理解すれば応用が効く
1、「やり繰り」からの脱却
【目で見る管理】とは、基本的には「正常・異常」が誰にでも判るための基準であり、単なる表示とは意味合いが違います。
なによりも、こういう基準が明確になっていて初めて人(部下)は自律的に動けるようになるのです。
基準とは縛りではなく、許可証なのです。
・ やり繰り=現場の経験と勘に頼った判断=「人に仕事が付いた状態」
・ 自律的な動き=ある決まったルールの中で現場が判断して動く(管理畑の指示待ちの必
要がなく、誰が見ても何が起こっているかが判る)=「仕事に人が着いた状態」
意味はまったく違います。
これが、仕組み化の第一歩です。
決められた基準・ルールの中で自律的に動く、動けるという点がとても大切です。
やり繰り上手の人の方が「仕事が出来る」という思い込みからの脱却が必要なのです。
それでは、その人にしか分からないルール・判断基準が横行する上に、その人がいなくなれば仕事が止まりかねません。
少なくとも生産性と若手の定着率は低くなります。
これでは、組織戦は戦えません。
2、当たり前にやるべきこと
まず基準化・ルール化の前には現場の知恵を吸い上げて(「整理))した上で共有し(「整頓」)、その上でルールの見直しを図り、共有する、即ち標準の更新基準を【標準化】するのです。そもそも、「5S」には基準・ルールの更新の意思が込められていますから。
このような取組みは、自社の強みを明確にして社内に浸透~展開するプロセスにもなり得ます。
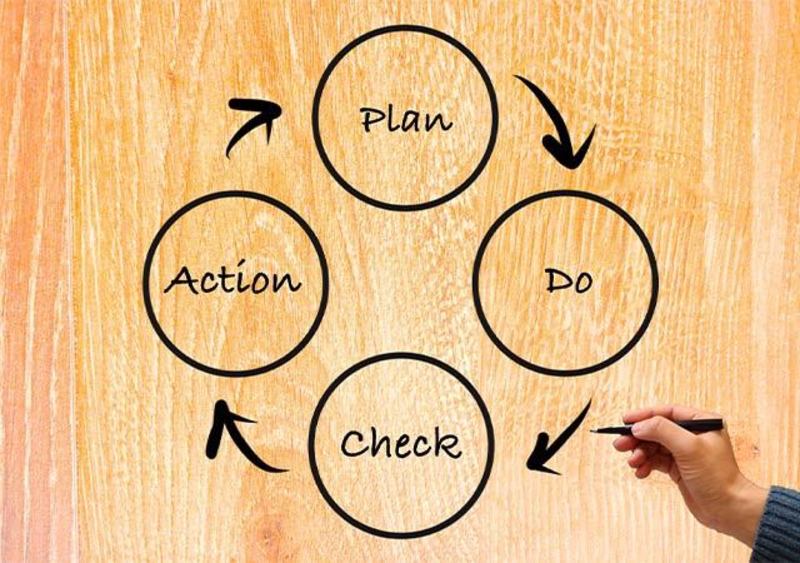
その上で、小さなP-D-C-Aを回しながら変化に対応する風土づくりが望まれます。
「5S」における「清潔」と「躾」、故にボトムアップはあり得ないのです。
トップの意思の明確化と現場への浸透~展開はがなければ「5S」というモノサシは使えないことを肝に銘じていただきたい所以です。
3、「出荷口」の基準と位置づけ「計画を仕組む入り口」
出荷口、例えばトラックバースにダイヤグラムを設定、安全値を持たせた定時・定位置運行するということは大切です。
フリーロケーションを否定する訳ではありませんが、早いもの順となっては目も当てられません。
しかし、ガチガチにして後工程(この場合はドライバー)に余計な負担を掛けても意味がありません。
何れは、それらの過ちは利息を付けられて跳ね返ってくるでしょうから。
コストか、信用か、その他の何かで。
故に、ダイヤグラム、即ち計画を仕組むということは、計画通りに進まないことが前提です。
故に、一定のバッファ、即ち安全値を持たせる訳です。
しかし、品質基準と同じで、一定幅以上に持たせると正常・異常の判断が出来なくなります。
それでは、改善もできませんし、やり繰りの温床となります。
これらは、安全・品質・効率面からいっても重要なことです。
4、まずは安全面から考える
まず安全面ですが、複数のバースを空いた順にやり繰りをしながら使用するということは、作業動線の交錯を招き、思わぬ事故を誘発する危険があります。
次に品質面ですが、積込み場所がコロコロ変わるようでは、荷揃え作業の動線も日々ばらつきますし、積み忘れや積み間違いなどを誘発する原因ともなり得ます。
これらは、確実に効率面に跳ね返ってきます。
これは、どのような仕事にも共通していることにお気づきでしょうか。
物流を成り立たせる工程は、目で流れを把握しやすいだけに改善の教科書みたいな側面があるのです。
これらは、仕事が機能的に「整理」されて、「整頓」されているからこそ見えやすい訳です。因みに、今回のお話のベースは三定「定位・定品・定量」という基準にあり、これは「整頓」という基準のひとつでもあります。
補足として効率面からもうひとつ、バースも設備と同じで、1台の設備で十分加工能力があるのなら、わざわざ別の設備を動かすことはムダですよね。
これをバッファ(安全値)として、イレギュラーに対処するよう仕組むという考え方もありですよね。
そうすることで、当面の緊急対応基準を仕組むこと、これは前工程である荷揃え作業にも間違いなく影響を及ぼします。
仕事とは、常に連鎖しているものなのです。
5、荷揃え「流れを遡ること」
出荷口、積込み~出荷という工程の前工程は荷揃えです。
では、出荷口ひとつに対して荷揃え場はいくつ設定するべきでしょうか。
また、複数である場合にどのような並びで設定されているでしょうか。
一件ずつ計画に沿って積込んで出荷できるのであれば荷揃え場はひとつの出荷口に対してひとつあれば十分でしょうか?
全てがぴったりの時間で順番に進めていけるのであれば、それも可能かもしれません。
しかし、現実的には少々無理があるでしょう。
出荷口ひとつに対して荷揃え場がひとつしかない場合、とてもシンプルな困りごとが発生します。
つまり、一つの場合、ダイヤ通りの順番で荷揃えをする場合、一台分の積込みが完了しないと次の荷揃えができない、というごく当たり前の状態が発生するからです。
だからといって、ピッキング~荷揃えをする作業者としては、そんな途切れ途切れの作業はやりたくないはずです。
ましてや、遅れることを一番恐れますから尚更でしょう。
その結果、置場のない荷揃え前の商品があちらこちらに仮置きされることになり、積み間違いや取り置きのムダを発生させます。
「5S」における条件「整理」がきちんと出来ていなければ、当たり前のように発生する事象です。
合わせて、「整頓」という基準が崩れます。
結果、探す・迷う・悩む・間違えるといった「ムダ」を仕組み的に量産することになります。
さて、これは楽な仕組みでしょうか?
あるいは、荷揃え場を二か所設定する場合でも、出荷口に対して直列に設定すると前が空いたら移動させるという取り置きのムダが発生します。
コロコンでも設置して、先入れ先出しを可能にするのも一案ですが、これはこれで邪魔になったりします。
6、流れを理解すれば応用が効く
荷揃え場の基本は並列に二つ、これが一番シンプルで安全な作業を可能にします。
片方を積み込んでいる間に、もう片方の荷揃えを進める形ですね。
無論、スペース的に余裕が無ければ出来ないことではありますが、それはそれで次の改善のネタにもなり得ます。
製造業における段取り替え、あるいは次工程への運搬単位が揃うまでの仕掛品(構内物流)にも実は同じ考え方が成り立ちます。
これらは、作業者の心理的な負担を減らし、正確な作業を行っていただくためにも大切なことです。
因みに、この考え方は色々な仕事に応用が効きます。
少し考えてみていただくのも面白いかもしれません。
一覧に戻る
